項目原型
该酒厂属于四川省贵州省遵义市,一年生产酱香型啤酒2十万吨,每一天呈现高密度无机焦化废水加工解决约800吨。根据是时间环保细则规范要求严要求,同一加工解决建筑设施没有办法考虑排污细则,需重建几套高效性焦化废水加工解决加工解决整体。
污废水 基本成分及由来
废液注意出自6个原则:
酿制废水处理:含高质量浓度定粉、血清质、糖元等有机酸物,COD独角兽高达15,000-20,000mg/L
萃取的锅底水:包含多杂质和白酒残余,BOD/COD测值低
刷洗工业废水:还包括系统冲刷水和办公场地的清洁水,含大量清洗剂
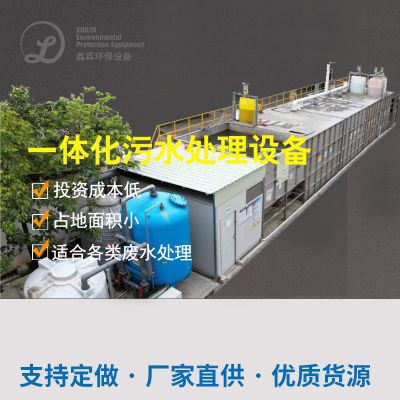
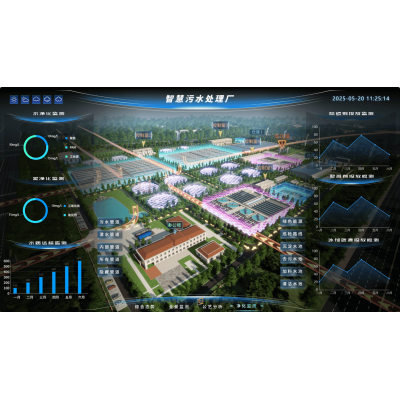
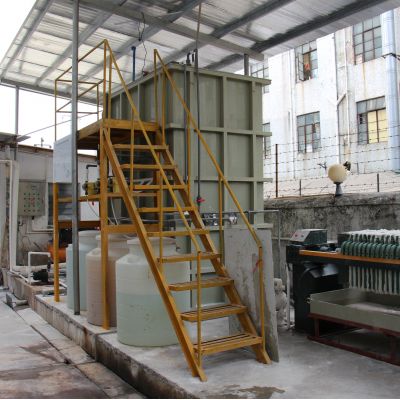
净化处理鑫霖环保流量
利用"预补救+好氧菌+好氧+层次补救"团体生产技术:
格珊调池
:去掉大颗料自动隐藏物,稳定水质检测容量
气浮系统设计
:添加沥青混凝土剂消除溶液有害物质和的部分COD
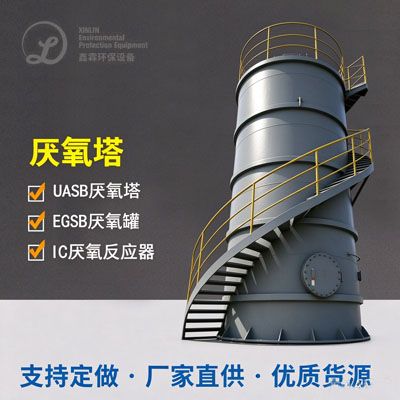
UASB活性污泥作用器
:在35℃能力下将大氧分子化合物物降解为丁烷和二钝化碳
A/O好氧系統
:可以通过反硝化反应细菌反反硝化反应细菌角色除掉氯离子和剩下COD
MBR膜菌物生理反应器
:进步骤挪用透明桌面物,喷水COD减少为50mg/L下
终极疗效
创业项目加载后,留水水质量稳固达到《腐熟酒和啤酒工农业水环保问题物释放标淮》(GB27631-2011)表2标淮:
COD ≤ 60mg/L
BOD5 ≤ 20mg/L
NH3-N ≤ 10mg/L
SS ≤ 30mg/L
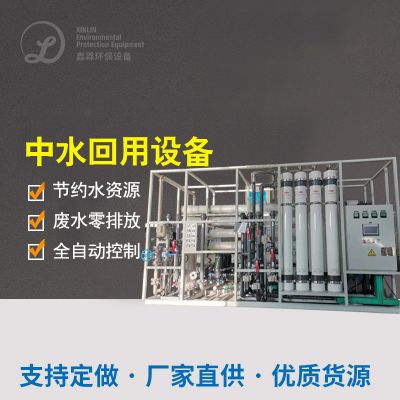
产生回报体系每日任务可产产生约1200m³,广泛用于加热炉气体燃料,年浪费标煤约300吨。







 扫一扫添加微信