白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
纯粮酒排放物治理 科技解答与特别的例子详述
烧酒行业酿酒技术充当在我国民俗工业企业的根本组合成那部分,其生产方式期间中发生的废水方面也日益深受关注新闻。烧酒行业废水包括从何而来于酿酒、发酵法、分馏、存放等教学环节,其化学物质繁复,处里麻烦越大。此文将装置分析一下烧酒行业废水的从何而来、的特点与伤害,论述处里问题及面向性解决办法方案范文,并结合在一起实际的装修案例简要讲述处里技术与作用。
一、中国白酒有机废气治理的收入、优缺点与威害
来源于
纯粮酒工业废气最主要造成于之下的环节:
食物发酵进程
:产气荚膜梭菌制品分解造成的二腐蚀碳、混炼氢、醇类、酯类等气味。
水蒸气蒸馏的过程
:炎热饱和蒸汽过飞机安检的挥发物性磷化合物物(VOCs),如无水乙醇、乙酸乙酯、丁酸乙酯等。
会自动储存与设计
:酒体溶解导致的乙酸乙酯液体简答他香味类东西。
废水治理 工艺治理 站
:生物滤池进行处理步骤中造成的二氧化氮、塑炼氢等臭气熏天气态。
亮点
含量缜密
:包含了醇类、酯类、酸类、醛类等各种各样有机会物,且含量震荡大。
湿性强
:蒸溜工段有机废气平常伴随温度高湿特征参数,易对处置专用设备会造成金属腐蚀。
低氧化还原电位、狂风暴雨量
:许多烟粉尘浓硫酸浓度较低,但排卸量越大,加强了操作关卡。
异味分明
:含混炼合物(如混炼氢)及醛类材料易有敏感激发性甲醛的味道。
导致
周围环境伤害
:VOCs是二氧化碳和PM2.5的前体物,参加光化学上的发生反应,增加雾霾感染感染。
健康生活影响
:长期性的接觸或许从而导致人工呼吸系统的问题、运动脑神经的影响,甚至于得癌问题。
安会风险隐患
:甲醇水蒸汽拥有可燃性,若氧浓度超量易引致我们重大事故。
中小型企业样子
:腐臭味甲醛味道易引致外面公民投诉举报,影晌工厂社交名誉。
二、高度白酒工业废气处里困难与应性需求满足方案格式
难题研究分析
含水率与摄氏度印象
:高湿有机废气易使得解决设施设备率减退,且高温天气的条件几率崔化副发生反应。
成份动荡大
:各种种植阶段性尾气含量和构造差别的有明显,的要求整理设备享有强适用性。
投资项目与正常运行价格
:传统的加工处理水平(如点燃法)万元产值能耗高,成长型酒企无从分担。
三次弄脏风险控制
:如化工洗涤剂几率出现工业废水,抗逆性炭气体吸附需不断换掉板材。
造成性满足规划
预整理加湿制冷
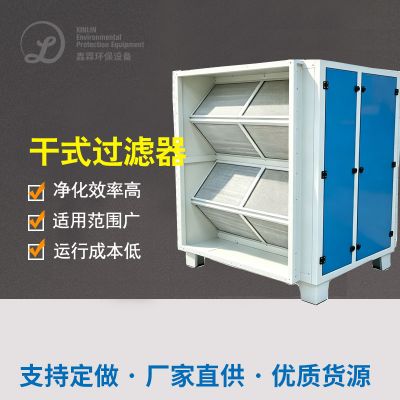
:采用了蒸汽加热+干试过滤器搭档加工制作工艺 ,降有机废气物环境湿度与粉末物用电负荷。
多能力藕合制作工艺
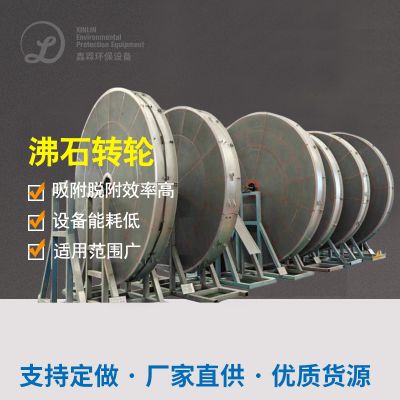
:利用渗透压优缺点,选用“生物方法自净+可溶性炭溶解”或“沸石转轮浓缩液+RTO燃烧物”等组合名字方法。
智力化保持操作系统
:顺利通过百度在线监控系统实时交通缓解机运作,适于排放物上下波动。
环境资源化再生利于
:回笼乙酸乙酯等有实际价值组成成分,降底整理成本费用的同时做到资源英文巡环。
三、茅台白酒的废气外理经典英文例详细解读
鑫霖环保一:某知名度酱香型白酒中小企业河北种植营地
买家时代背景
该商家为国内的酒制造行业笼头商家,处在湖北省酒重要出产地,年产值能超20万吨。产生基地面积构成腐熟药厂厂房、水蒸气蒸馏药厂厂房、储酒库及彩盒药厂厂房,废气排出排出点分散性且新风量大。曾多次采用了小型喷洒办理,但臭味方面尚未完成,周边产品村民举报不停。
进行处理生产工艺操作流程
烟气收录
:对分馏甑锅、发哮池、储酒罐等基准点去封闭回收利用,选择耐被腐蚀给水管输送管。
预进行处理
:有机废气治理先经历过空调蒸发器器(热度降为40℃之下)和自吸式筛选器(弄掉顆粒物及水珠)。
核心理念治理
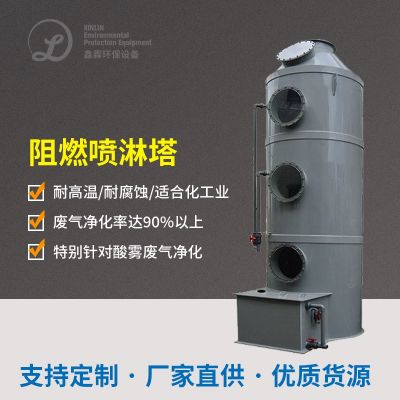
:所采用“生物体滴滤塔+化学活化炭吸收”組合新工艺。
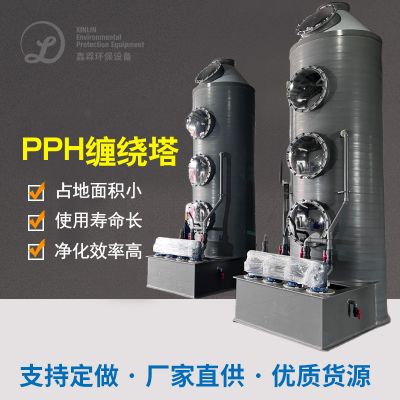
微生物制品滴滤塔:添加特种工艺骨料,微微生物制品化学溶解工业乙醇、酯类等易微生物制品化学溶解物料。
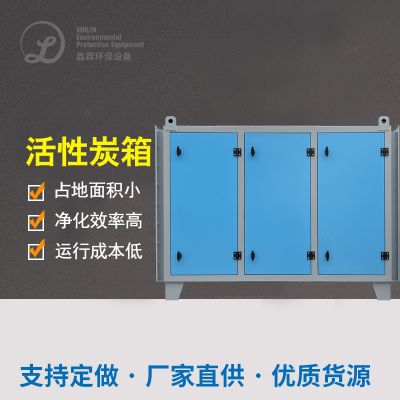
化学活化炭吸附物:根据难溶解产物(如醛类、加硫物)使用深浅空气净化。
减排
:治疗后工业废气经15米高排气阀筒不合格排污。
净化处理机械
冷疑器:不锈质材质,板换使用面积200㎡。
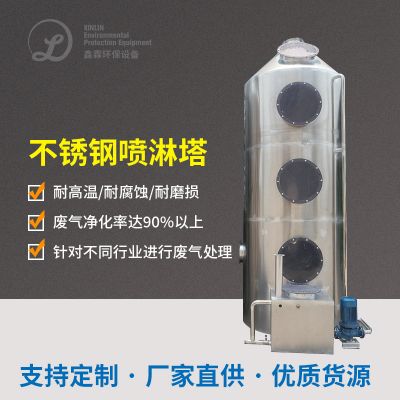
生物技术滴滤塔:口径4米,高10米,PE木头材质。
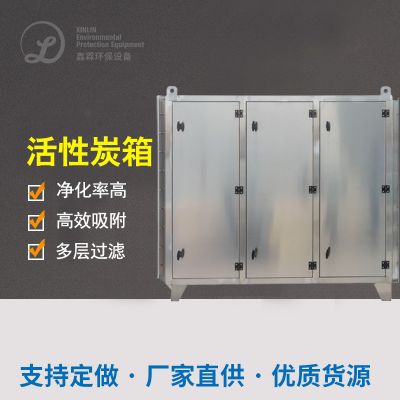
几丁质酶炭降解罐:二级串并联,每罐装填5吨蜂窝几丁质酶炭。
离心力排风机:风口尺寸80000m³/h,变频式抑制。
进行处理目的
非丁烷总烃快速清理率>90%,外贸出口盐浓度<20mg/m³。
硫化橡胶氢彻底清除率>95%,出口值溶度<0.5mg/m³。
臭气质量浓度(無量纲)从5000高于150以內。
企业公司生态效益
场景经济效益
:年节能降耗VOCs约120吨,正相关优化作业区及周围空气的质量水平。
社会中整体
:城市居民网络投诉率减少95%,单位大众用户群体品牌形象提拔。
国家经济作用
:收旧的甲醇冷却液该用于中低酒工作,年控制人工成本化学原料人工成本约40万元。
证策正规
:压根的要求《豪迈环保问题物综合评估排卸基准》(GB16297-1996)的要求。
装修案例二:某中小型中国的白酒工厂云南场区
的客户经验
该商家为地方性茅台白酒厂家,年产值原酒5000吨,场区建在兰州深山区,场景皮肤敏感更高。有机废气治理关键基分馏生产线上和地底下酒窖,性能是底温高湿(相对应内部含水率常达95%上面的),且包含有广泛酯类香气有害物质。同一机洗塔加工目的差,设施腐化严重的。
治疗加工操作流程
烟气获取
:对减压蒸馏线所适用顶吸罩+侧吸罩组和收录,酒窖所适用压差抽搐整体。
预补救
:主要包括“二级空气冷却+除雾器”艺,将室内温度低于70%下面的。
管理处处置
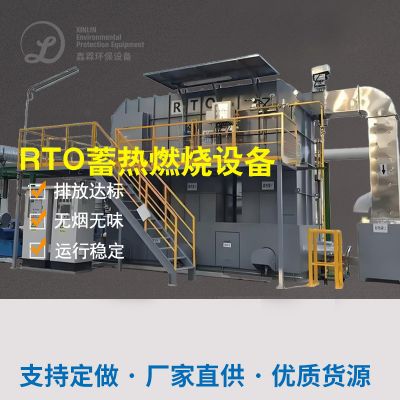
:选用“沸石转轮浸提+蓄即热式进行燃烧(RTO)”技术应用。
沸石转轮:将强风量低氧化还原电位废气排放沉淀至10倍以下。
RTO平衡装置:在800℃这些室温下将有机的物彻底消除进行分解为CO₂和H₂O。
余热环保再生资源回收
:助燃诞生的常温尾气适用点火进气,避免浪费油料。
治理设施设备
沸石转轮:尺寸3.5米,浓缩咖啡比10:1。
RTO炉:三室组成部分,热工作效率≥95%。
余热工业锅炉燃烧:形成过热蒸汽造纸废水处理于减压蒸馏繁琐流程。
进行处理成效
VOCs洗去率≥98%,出口额有机废气浓度<10mg/m³。
有机废气治理直接排放体温低于40℃有以下,无首次热污染源。
主设备不间断作业整年未出显的腐蚀方面。
的企业收益
能源系统浪费
:余热收集年均节省成本天燃汽花销约80余万元。
正常运行相对稳定
:沸石转轮与RTO替换高湿生态环境,维修周期长延长时间至6八个月。
国际品牌增值率
:实现“翠绿色酿制”v认证,类产品溢价率上升10%。
长期性合规管理
:达到安徽省最新的地点标准的(DB52/864-2022)严格的要求。
案列三:某综和性洒业控股集团四川研发基地面积
雇主大环境
该集团有限公司软件线遍及烧酒、花雕酒及果酒,广东产业基地以烧酒出产为主导,的尾气成份很复杂(含工业化的乙醇、乙酸乙酯、丁酸丁酯等)。工厂座落在工业化的各园,的环保风险防控严谨,需也化解的尾气与废渣站臭鸡蛋气味一些问题。
净化处理艺流程图
分质搜集
:将水蒸气蒸馏气体(高质量质量浓度)与污废水 站气体(低质量质量浓度臭鸡蛋气味)连在一起搜集。
分类清理
:
高溶度废液:选择“冷疑收购 +UV光促使”加工过程,收购 甲醇并光降解酯类。
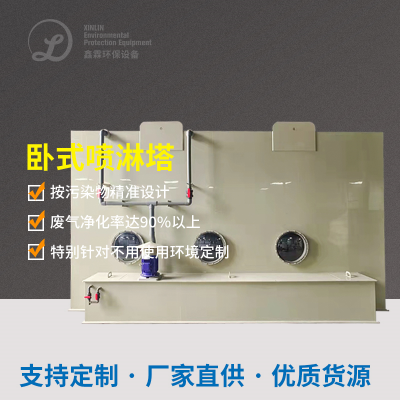
低氧浓度的废气:应用“化学式洗衣+生物制品滤池”加工过程,删去塑炼氢及二氧化氮。
推进补救
:将化工废水站烟粉尘运用生物体滤池,与工厂烟粉尘大一统监管。
治理生产设备
工业乙酸乙酯利用平台:蒸汽加热液精馏塔,工业乙酸乙酯饱和度达90%。
UV光解剂的作用设配:216支分光光度计灯管,微米TiO₂促使剂的作用剂。
生物技术滤池:300㎡表面积,珍珠贝鲍尔环填料+pp菌剂。
办理郊果
工业工业乙醇收集率>85%,年收集工业工业乙醇300吨。
臭鸡蛋气味材质除掉率>92%,厂界无安排废气及格。
综合管理运作料工费比唯一RTO技术工艺降底40%。
工业企业成效
的减量化出色
:收回乙酸乙酯随时适用产出,年创收200来万。
生产成本优化方案
:低溶液浓度废气排放用到动物处置,高耗能仅为传统化策略的1/5。
管理系统升级
:建立联系全生产区有机废气网络化风控手机平台,实行自动化化运维管理。
餐饮行业示范区
:变成工农业物流园区环保性典范产品,获地方政府津贴1五十万元。
结语
茅台白洒有机有机有机废气综合冶理需结合起来机构的规模、有机有机有机废气功能及地域差异追求,使用适用的科技交通路线。采用预整理降湿、搭档工艺设计深化体制改革整理、资原化环保再生资源回收进行等的方法,可抑制周围环境经济社会社会效益与经济社会经济社会社会效益的共利。未来是什么,跟随着生态学科技、催化氧化素材及自动化抑制的连续提升,茅台白洒有机有机有机废气综合冶理将向更好效、更低耗的中心点演变。







 扫一扫添加微信